Martes, 15 de Diciembre del 2020
Tipos de desgaste en insertos
Desgaste en incidencia
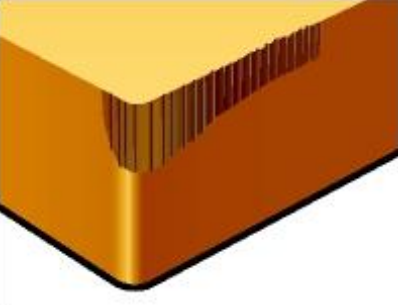
| Causa Desgaste rápido que da lugar a un deficiente acabado superficial o a la pérdida de las tolerancias. - Velocidad de corte demasiado alta
- Poca resistencia al desgaste
- Avance, fz, demasiado bajo
Solución - Reducir la velocidad de corte, vc
- Seleccionar una calidad con mayor resistencia al desgaste
- Incrementar el avance, fz
|
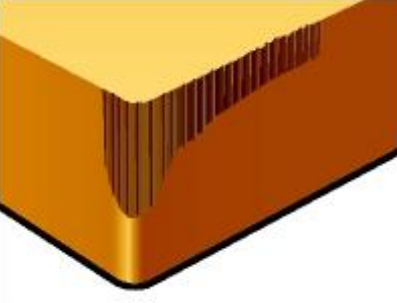
| Causa Desgaste excesivo que reduce la vida útil de la herramienta. - Vibración
- Remecanizado de la viruta
- Formación de rebabas en la pieza
- Acabado superficial deficiente
- Generación de calor
Solución - Incrementar el avance, fz
- Fresado en concordancia
- Evacuar la viruta con aire comprimido
- Verificar los datos de corte recomendados
|
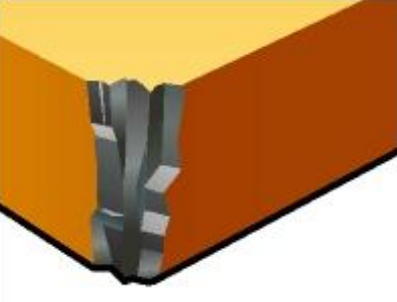
| Causa Desgaste irregular con daño del ángulo. - Desgaste irregular con daño del ángulo.
- Desviación de la herramienta
- Vibración
- Corta vida útil de la herramienta
- Deficiente acabado superficial
- Alto nivel de ruido
- Fuerzas radiales demasiado altas
Solución - Reducir la desviación por debajo de 0.02 mm
- Verificar el portaherramientas y la pinza
- Minimizar el saliente de la herramienta
- Menos dientes en el corte
- Mayor diámetro de herramienta
- Para CoroMill Plura y CoroMill 316, seleccionar geometría helicoidal más alta (gp ≥45°)
- Dividir la profundidad de corte axial, ap, en varias pasadas
- Reducir el avance, fz
- Reducir la velocidad de corte, vc
- HSM requiere pasadas pequeñas
- Mejorar la sujeción de la herramienta y la pieza
|
Craterización
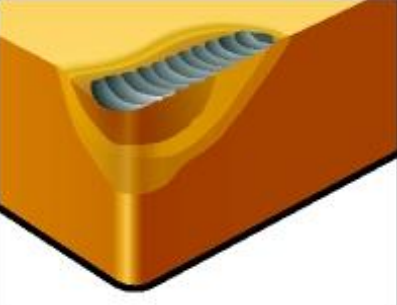
| Causa Desgaste excesivo que debilita el filo. El filo de corte se rompe por la parte posterior y provoca un acabado superficial deficiente. - Desgaste por difusión debido a temperaturas demasiado altas en la cara de desprendimiento
Solución - Seleccionar una calidad con recubrimiento de Al203
- Seleccionar una plaquita de geometría positiva
- Reducir primero la velocidad para conseguir una temperatura inferior y después reducir el
avance
|
Deformación plástica
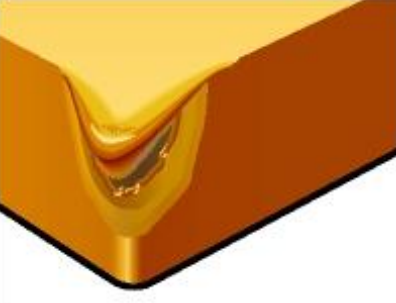
| Causas Deformación plástica del filo, depresión o impresión del flanco, provoca control de viruta y acabado superficial deficientes, y rotura de la plaquita. - Temperatura y presión de mecanizado demasiado altas
Solución - Seleccionar una calidad con mayor resistencia al desgaste (más dura)
- Reducir la velocidad de corte
- Reducir el avance
|
Astillamiento
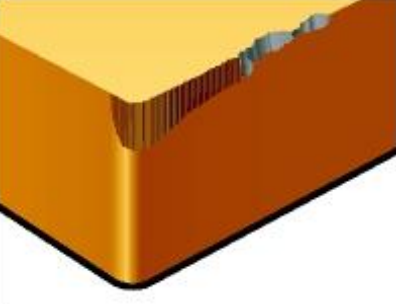
| Causa La parte del filo de corte que no está en contacto con la pieza está dañada por causa del martillado de las virutas. Tanto la cara superior como el soporte de la plaquita pueden sufrir daños. - Las virutas son desviadas hacia el filo de corte
Solución - Seleccionar una calidad más tenaz.
- Seleccionar una plaquita con un filo más robusto
- Incrementar la velocidad de corte, vc
- Seleccionar una geometría positiva
- Reducir el avance al empezar el corte
- Mejorar la estabilidad
|
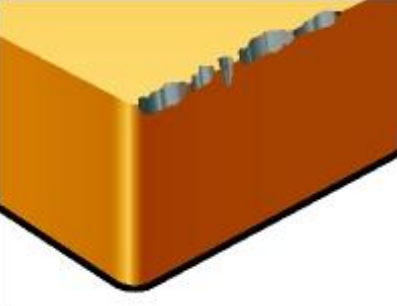
| Causa Pequeñas fracturas (astillamiento) del filo de corte que provocan un acabado superficial deficiente y un desgaste de incidencia excesivo. - Calidad demasiado frágil
- Geometría de plaquita demasiado débil
- Filo de aportación
Solución - Seleccionar una calidad más tenaz.
- Seleccionar una plaquita con una geometría más robusta
- Incrementar la velocidad de corte,vc, o seleccionar una geometría positiva
- Reducir el avance al empezar el corte
|
Desgaste en entalladura
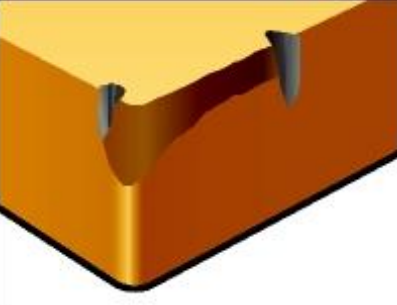
| Causa Desgaste en entalladura que provoca un acabado deficiente, con riesgo de rotura del filo. - Materiales que se endurecen al ser mecanizados
- Costras y cascarilla
Solución - Reducir la velocidad de corte
- Seleccionar una calidad más tenaz
- Incrementar la velocidad de corte
|
Fisuras térmicas
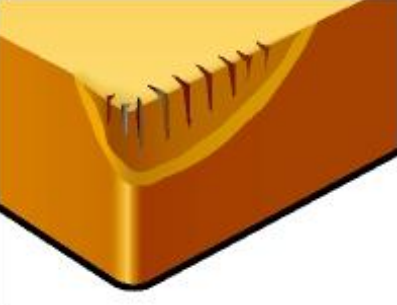
| Causa Pequeñas fisuras perpendiculares al filo de corte, que provocan astillamiento y un acabado superficial deficiente. Fisuras térmicas debidas a variaciones de temperatura causadas por: - Mecanizado intermitente
- Suministro de refrigerante irregular
Solución - Seleccionar una calidad más tenaz con mayor resistencia a los cambios bruscos de
- temperatura
- El refrigerante debe aplicarse en abundancia o no aplicarse.
|
Filo de aportación (B.U.E.)
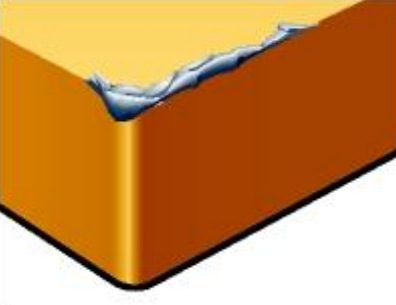
| Causa Filo de aportación que provoca acabado superficial deficiente y rotura del filo de corte cuando se arranca dicho filo. - Temperatura de la zona de corte demasiado baja.
- Material muy pastoso, como acero de bajo contenido en carbono, acero inoxidable y aluminio.
Solución - Incrementar la velocidad de corte
- Cambiar a una geometría de plaquita más adecuada
Causa El material de la pieza se suelda al filo debido a: - Velocidad de corte baja, vc
- Avance reducido, fz
- Geometría de corte negativa
- Acabado superficial deficiente
Solución - Incrementar la velocidad de corte
- Incrementar el avance
- Seleccionar una geometría positiva
- Utilizar aceite pulverizado o refrigerante
|